Selecția clasei din oțel inoxidabil pentru supape cu gură
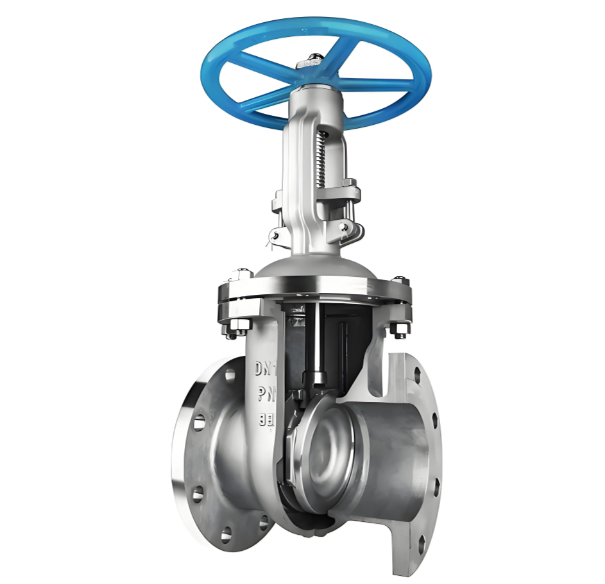
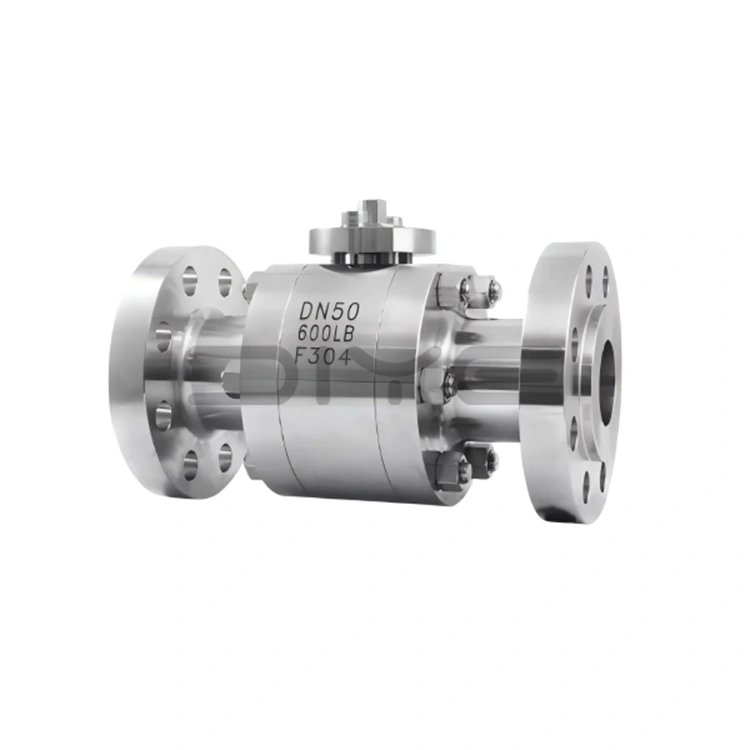
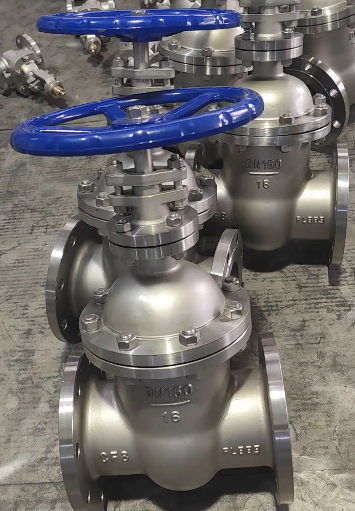
Selectarea gradului materialului pentruSupape cu gură din oțel inoxidabil Selectarea calității materialelor pentru supapele cu șartă din oțel inoxidabil este determinată de caracteristicile mediului, împreună cu condițiile de funcționare temperatură-presiune. Trei tipuri de turnare utilizate pe scară largă sunt enumerate mai jos:
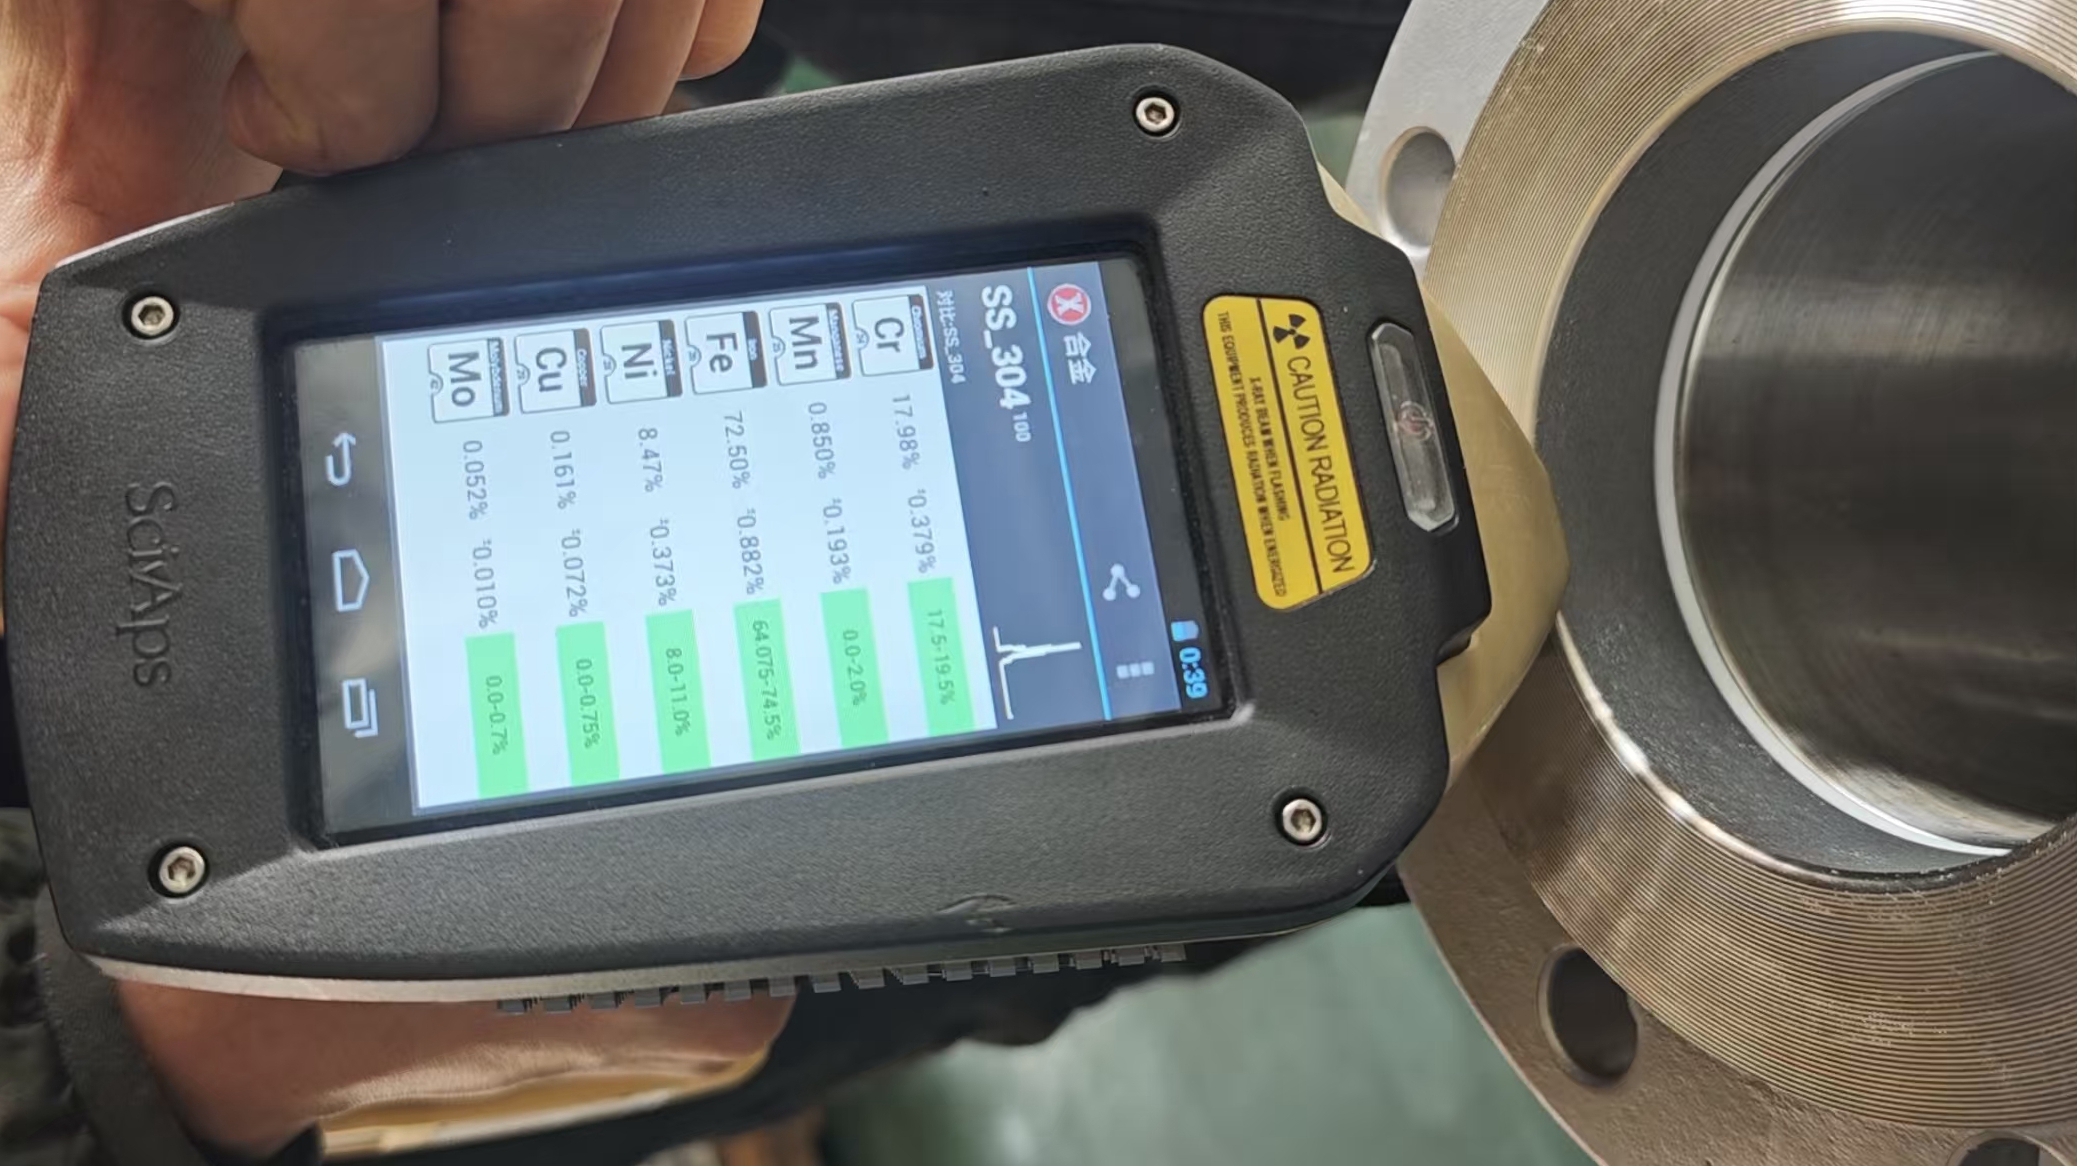
CF8 (oțel inoxidabil 304):Potrivit pentru medii ușor corozive, cum ar fi acidul azotic diluat și acizii organici. Poate rezista la temperaturi de funcționare de până la 400°C și oferă cea mai rentabilă performanță.
CF8M (oțel inoxidabil 316):Proiectat pentru servicii moderat corozive, inclusiv acid sulfuric diluat, acid fosforic și apă de mare. Temperatura sa maximă de funcționare atinge 450°C; adăugarea de molibden îmbunătățește semnificativ rezistența la coroziune prin pitting.
CF3M (oțel inoxidabil 316L cu carbon ultrascăzut):De preferat pentru ansambluri sudate. Conținutul său de carbon este menținut sub 0,03%, ceea ce previne eficient coroziunea intergranulară în zonele afectate de căldură de sudare.
Pentru condiții speciale de funcționare, sunt disponibile clase alternative:
CF8C (oțel inoxidabil 347):Adăugarea de niobiu stabilizează carbonul și oferă o rezistență excelentă la coroziunea intergranulară la temperatură înaltă.
CN7M (aliaj 20):Special formulat pentru utilizarea acidului sulfuric concentrat fierbinte.
Procedura de selectare a notei:
Confirmați tipul și concentrația mediului de proces
Consultați manualele de rezistență la coroziune pentru a verifica compatibilitatea la coroziune a claselor candidate
Definiți temperatura de funcționare și parametrii de presiune
Finalizați gradul care satisface atât cerințele de coroziune, cât și de temperatură presiune
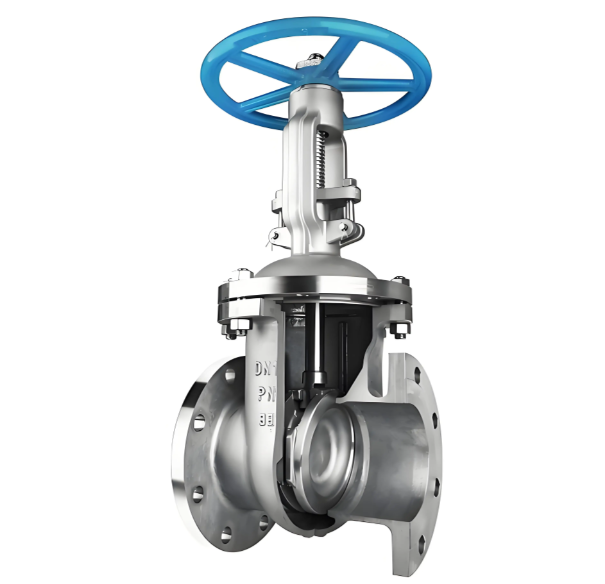
Caracteristici de turnare și prelucrareSupape cu gură din oțel inoxidabilPractica de turnare pentru supapele cu gură din oțel inoxidabil diferă substanțial de supapele cu gură din oțel carbon.
Oțelul inoxidabil prezintă o fluiditate mai slabă a metalului topit în comparație cu oțelul carbon. Temperatura de turnare trebuie crescută cu 50-80°C pentru a obține umplerea completă a matriței; temperatura excesivă, totuși, provoacă o structură a granulelor grosiere și o rezistență mecanică redusă.
Oțelul inoxidabil are, de asemenea, o contracție de aproximativ 1,5 ori mai mare decât oțelul carbon. Prin urmare, ridicările mai mari sunt obligatorii în proiectarea sistemului de porți pentru a atenua cavitățile de contracție severă. În timpul turnării, se formează depuneri de suprafață mai dure, ceea ce face ca scuturarea și șlefuirea să fie mai laborioasă.
În operațiunile de prelucrare, oțelul inoxidabil prezintă o prelucrabilitate slabă și o tendință puternică de întărire, ceea ce accelerează uzura sculei. Contramăsurile practice includ adoptarea de scule de tăiere din carbură cimentată din seria YG, reducerea vitezei de tăiere la 60-70% din valorile tipice pentru oțelul carbon și aplicarea unor viteze de avans mai mari pentru a evita stațiunea sculei pe straturile de suprafață întărite prin lucru.
O atenție deosebită trebuie acordată suprafețelor de etanșare. Coeficienții de dilatare termică nepotriviți între metalul de bază din oțel inoxidabil și depozitele de acoperire dur Stellit pot induce stres rezidual și distorsiuni ale componentelor după sudare.
Tratamentul suprafeței interioare:
Căile de curgere interne sunt curățate prin sablare pentru a îndepărta depunerile de turnare și nisipul rezidual. Componentele sunt apoi tratate cu soluție mixtă de pasivizare a acidului azotic-fluorhidric. Acest tratament elimină contaminarea cu fier liber la suprafață și generează o peliculă pasivă uniformă, densă de oxid de crom, cu o grosime de 2-5 nm - bariera centrală care asigură protecție împotriva coroziunii.
Calitatea pasivării este validată prin testul cu puncte albastre: soluția de testare (fericianura de potasiu plus acid azotic) este aplicată pe suprafață. Un rezultat care trece nu arată nicio decolorare albastră în 30 de secunde; petele albastre indică contaminarea reziduală cu fier liber.
Tratamentul suprafeței exterioare:
În mod normal, supapele cu șartă din oțel inoxidabil nu necesită vopsea externă datorită rezistenței bune la coroziune atmosferică. Atunci când specificațiile proiectului impun marcarea vopsită, trebuie aplicat mai întâi un grund epoxidic pentru a depăși aderența slabă a vopselei pe suprafețele netede din oțel inoxidabil, urmat de aplicarea stratului superior.
Fețele de etanșare ale flanșelor sunt acoperite cu unsoare anti-rugină pentru protecție temporară în timpul transportului și depozitării, evitând petele de rugină la suprafață care ar compromite performanța de etanșare.
Știri similare
- Ce este o supapă cu poartă din oțel forjat și cum acceptă un control industrial fiabil al debitului?
- Filtru Y din oțel inoxidabil ANSI 150LB cu flanșă pentru filtrare fiabilă a conductelor
- Supapă cu bilă din oțel inoxidabil Proces complet de testare | Inspecție standard și asigurare a calității
- Supapă fluture sanitară din 3 piese pentru sisteme de control igienic al fluidelor
- Tendințe ale supapelor de reținere a uniunii sanitare în procesarea modernă a fluidelor igienice
- Supapă cu bilă cu flanșă din două piese: principii structurale, reguli de instalare și limitări de aplicare
Lasă-mi un mesaj